この記事の要点
- 外観検査のうち、不良候補を拾って要確認品に振り分ける工程は画像判定に渡せます。
- 合否の最終判定と限度見本の更新、客先への確認は検査員と品質保証が持ちます。
- 本メディアでは、検査記録が紙のままの工場に画像判定を先に入れることは勧めません。
定義外観検査とは、検査ロットを受け取り、限度見本と検査基準書に照らして合否を決め、検査成績書と不良記録に残して是正につなぐまでの工程です。
この業務が効く理由は、見逃しの損失が工場の外に出てから返ってくるからです。総務省の「令和8年版 情報通信白書」では、企業の生成AI利用は一つ以上の業務で86.4%に達していますが、白書の業務類型に外観検査は入っていません。検査は時間より先にリスクで効く業務です。要確認品を拾えなかった日は、客先での発見、選別の人手、特別採用の交渉という順に金が出ていきます。
外観検査を「AIで自動化した」と言うとき、どの工程を指しているかで話がまったく変わります。拾う工程なのか、合否を確定する工程なのか。この記事は、検査ロットを受け取ってから是正処置に渡すまでを工程に割り、画像判定が入る場所と、入れてはいけない場所を分けます。
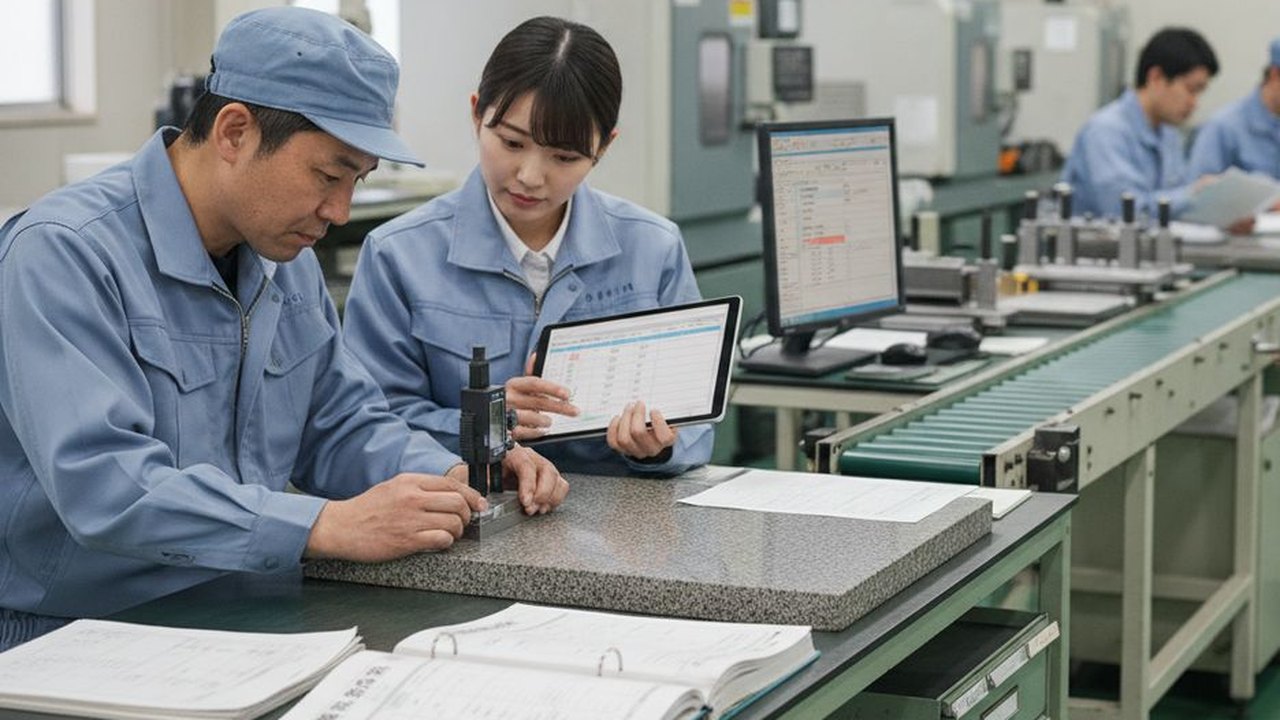
目視検査は誰の手元で止まっているか
起点は検査ロットが検査場に届いた瞬間です。担当は検査員で、判断に迷うと現場リーダーと品質保証担当が入ります。使う帳票は現品票、検査基準書、限度見本、図面の公差、検査成績書、不良記録で、記録はExcelと紙に分かれているのが普通です。
工程の入力は現品、限度見本、図面の公差で、出力は検査成績書と不良記録です。例外の扱いを決めないまま判定を入れると、迷った品がそのまま流れます。この2つは客先監査とトレーサビリティの根拠にもなるため、書き方が揺れると後で効いてきます。ロット番号と検査日が抜けた記録は、不具合が出たときに影響範囲を絞れません。
例外は4つあります。限度見本の判断に迷う品と、客先から特別採用の照会が来ている品。残る2つは、新規立ち上げで基準が固まっていない品と、材料ロットが切り替わった直後の品です。この4条件は、後で「画像判定の結果を採らない条件」としてそのまま使います。
言葉の範囲をそろえます。外観検査とは、検査ロットを受け取り、限度見本と検査基準書に照らして合否を決め、検査成績書と不良記録に残して是正につなぐまでの工程です。要点は3つです。
- 不良候補を拾って要確認品に振り分ける工程は画像判定に渡せます
- 合否の最終判定と限度見本の更新、客先への確認は検査員と品質保証が持ちます
- 検査記録が紙のままの工場は、見逃し率を測れないので記録の電子化が先です
この記事では、以降「限度見本と検査基準書が品目ごとにあり、検査記録がExcelと紙に分かれている工場」を前提として置きます。検査記録が測定器から自動で残る工場では、後半の整備の話は当てはまりません。
受入から是正処置までを7工程に割る
ロットを受け取ってから不良分析に渡すまでを、時系列で7工程に並べます。量と時間の欄には数値を置きません。自社で測る場所として示します。
| 工程 | 担当 | 使う帳票・システム | 量か時間 | 詰まる点 |
|---|---|---|---|---|
| 1 検査ロットを受け取る | 検査員 | 現品票、作業指示書 | ロットが届くたび | どのロットを先に流すか |
| 2 基準書と限度見本を見る | 検査員 | 検査基準書、限度見本、図面 | 品目が変わるたび | どこまでを許容するかが人で揺れる |
| 3 全数または抜き取りで見る | 検査員 | 現品、照明、拡大鏡 | 検査数量ぶん | 集中力と照明条件で結果が動く |
| 4 疑わしい品を相談する | 検査員、品質保証 | 現物、限度見本 | 迷った品ぶん | 相談の間ラインが待つ |
| 5 検査成績書に記入する | 検査員 | 検査成績書、Excel | ロットごとに1枚 | 測定値の転記で誤りが入る |
| 6 不良を記録し分類する | 検査員、品質保証 | 不良記録、分類表 | 不良が出たぶん | 分類が人によって違う |
| 7 不良分析と是正へ渡す | 品質保証 | 不良記録、工程条件 | 週次か月次にまとめて | 分析が後回しで再発する |
色枠がAIの担う工程、灰色が人が確定する工程、小さな三角が失敗の起きやすい工程です。同じ7工程を、AIに渡せる仕事と人に残る判断で並べ直します。
| 工程 | AIが解決すること | 人が決めること | 失敗したときの損失 |
|---|---|---|---|
| 1 検査ロットを受け取る | AIを入れない工程 | どのロットを先に流すか | 後工程が待たされる |
| 2 基準書と限度見本を見る | 品目から基準書と前回の注意点を出す | どこまでを許容するか | 基準違いで選別のやり直し |
| 3 全数または抜き取りで見る | 画像から不良候補を拾い要確認品にする | 合否を最終判定する | 見逃しが市場で見つかる |
| 4 疑わしい品を相談する | 過去の同種事象と処置を並べる | 客先へ確認するか、選別するか | 相談の間ラインが止まる |
| 5 検査成績書に記入する | 測定値を写し公差と照らして成績書を作る | 記載を確定し署名する | 転記誤りが監査で指摘される |
| 6 不良を記録し分類する | 現象から分類の候補を示す | どの分類に入れるか | 分類の揺れで傾向が読めない |
| 7 不良分析と是正へ渡す | 不良の傾向と過去の是正内容を整理する | 原因の特定と是正処置の決定 | 同じ不良が繰り返される |
消える工程:ありません。目視検査は工程が消える種類の業務ではなく、拾う負担が移る業務です。
短くなる工程:工程3と工程5が短くなります。候補を拾う作業と測定値の転記が先に片づくためです。
増える確認工程:工程3の後に「要確認品を検査員が見直す」工程が増え、工程6の分類を定期に見直す作業が加わります。
一次判定を出したあと、検査員はどこで合否を確定するか
画像判定が返すのは、不良候補と要確認品の一覧です。合否ではありません。この差を運用で崩すと、学習データに無い不良がそのまま出荷されます。
左がAIの担う作業、右が人の確定する判断で、中央が止めどころです。要確認品として渡すところまでがAIの仕事で、そこから先は検査員の名前が付いた判定になります。
製造物責任法は、製造物の欠陥による損害について製造業者の責任を定めています。画像判定が一次判定を担っても、合否の判定と記録の正確さの責任は事業者にあります。検査方法を変えるときは、客先との品質保証協定で変更の手続きが要る場合があるため、品質保証が先に確認します。
限度見本の更新も人の仕事です。季節や材料ロットで見え方が変わったとき、基準を動かすのか工程を直すのかは品質保証の判断になります。ここをAIの判定精度の問題として扱うと、基準が静かにずれていきます。
この業務の後工程は、不良分析と是正処置、そして客先監査です。検査で拾えても分類が揺れていれば、原因の特定に進めません。工程の重さを測るときは、検査にかかった時間だけでなく、是正までに要した日数も同じ表に並べます。
画像判定より先に整えるのはどの記録か
判定は3問です。第一に、判断を含むか作業かを見ます。工程3の「拾う」は作業、工程3の「合否を決める」は判断です。同じ工程の中に両方があるので、分けて設計します。
第二に、データが引ける形にあるかを見ます。良品と不良品の画像が品目・不良種類・発生工程で整理されていなければ、判定の善し悪しを測れません。不良記録が紙のままなら、まず分類と電子化が本題です。
第三に、失敗の損失がどこで見つかるかを見ます。見逃しは市場か客先で見つかるため、発見が最も遅い類です。だから要確認品を人へ振り分ける設計を崩しません。
本メディアでは、画像判定より先に検査記録の電子化と不良の分類を整えるほうが効果が出やすいと判断します。分類が揃えば、どの不良がどの工程から来ているかが見え、そもそもの発生を減らせるためです。前提は、不良記録が品目とロットで引けることです。全数検査を機械に置き換えたい理由が人手不足にある工場では、この順番は変わることがあります。
2週間で見逃し率と過検出率をどう測るか
会社としての段取りを6段階で示します。道具の設定ではなく、誰が何を決めるかで書きます。
- 対象を1品目、1不良種類に絞ります。品質保証責任者が範囲を承認します。
- 良品と不良品の現品を、限度見本に照らして分けます。ここは検査員の仕事で、AIには渡しません。
- 開始前のひと月分を測ります。数えるのは、見逃した件数、過検出で選別し直した件数、検査1ロットにかかる時間の3つです。
- 2週間、画像判定を人の検査と並行で回します。判定の結果で出荷を決めず、あくまで並行です。
- 要確認品の振り分けが人の判断と食い違った品を、検査員と品質保証が毎日見ます。食い違いの内容が学習の材料になります。
- 合否の基準は開始前に決めます。見逃しが導入前を上回らないことが最低条件です。
合否は品質保証責任者と工場長が同じ表で決めます。判断に使う表は、開始前ひと月と並行2週間を同じ様式で並べたものだけにします。検査員の手応えだけで本番化を決めると、見逃しが増えたときに原因を戻せません。
過検出は、見逃しより軽く見られがちです。しかし選別のやり直しが増えると、現場は画像判定を信用しなくなります。両方を並べて測ります。
基準の更新と判定設定の承認は誰が持つか
承認は、合否の最終判定を検査員が行い、限度見本と検査基準書の改訂を品質保証が承認する形にします。判定の設定を変えるときも、品質保証の承認を通します。現場が精度を上げようとして設定を触ると、記録と実態が合わなくなります。
記録は、判定結果、要確認品の一覧、人の最終判定、食い違いの内容、確認者の5点を残します。この記録が、見逃し率と過検出率を自社で測る唯一の材料になります。
例外は、先に挙げた4条件です。限度見本の判断に迷う品、特別採用の照会が来ている品、新規立ち上げの品、材料ロットが切り替わった直後の品。この4つは判定結果を採らず、検査員と品質保証が現物で決めます。
費用は5つに分かれます。撮影の環境と照明、画像を貯める場所、判定の設計と学習データの整備、検査記録との受け渡し、定期的な基準の見直しです。品目数と不良種類の数で変わるため、金額はここでは置きません。回収は、選別のやり直し件数と、客先へ流出した不良の件数で測ります。
IPAの「DX動向2026 調査のポイント」では、AI導入の具体的効果として効率化・迅速化を挙げた企業が91.6%でした。売上・利益への効果を挙げた企業は3.9%です。検査のAI化も、まず検査員の負担と流出の件数で説明する投資だと読めます。
見逃しが市場で見つかる失敗はどこで生まれるか
最も損失が大きいのは、一次判定をそのまま合格として出荷することです。学習データに無い不良は拾えません。防ぎ方は、要確認品を人へ振り分ける設計を運用で崩さないことと、見逃し率と過検出率を定期的に自社で測ることです。
二つ目は、判定が安定したように見えて、実は材料ロットが同じだっただけ、という場合です。ロットが変われば見え方が変わります。材料ロットの切り替え日を記録に残し、その前後で判定の傾向を並べます。
三つ目は、分類の揺れです。同じ現象が担当者によって別の分類に入ると、不良の傾向が読めません。分類の候補をAIが示しても、決めるのは品質保証です。分類表そのものを年に一度は見直します。
本メディアでは、一次判定を最終判定に繰り上げることは勧めません。前提は、要確認品を人が見る時間を検査工程に確保できることです。検査員が確保できず全数を機械に任せる以外に道がない工場では、この判断は外れます。その場合は、客先との合意と流出時の責任の所在を先に決めます。
出典
- IPA「DX動向2026 調査のポイント」(2026年7月16日公表) 独立行政法人情報処理推進機構 確認日 2026.09.22
- 総務省「令和8年版 情報通信白書」企業における生成AIの利用状況 総務省 確認日 2026.09.22
- 製造物責任法(平成6年法律第85号)e-Gov法令検索 e-Gov法令検索 確認日 2026.09.22